
Dom > Produkty > Opakowania na żywność IML > Etykieta IML na pojemnik na przekąski > Pojemnik na przekąski PP formowany wtryskowo z etykietą IML
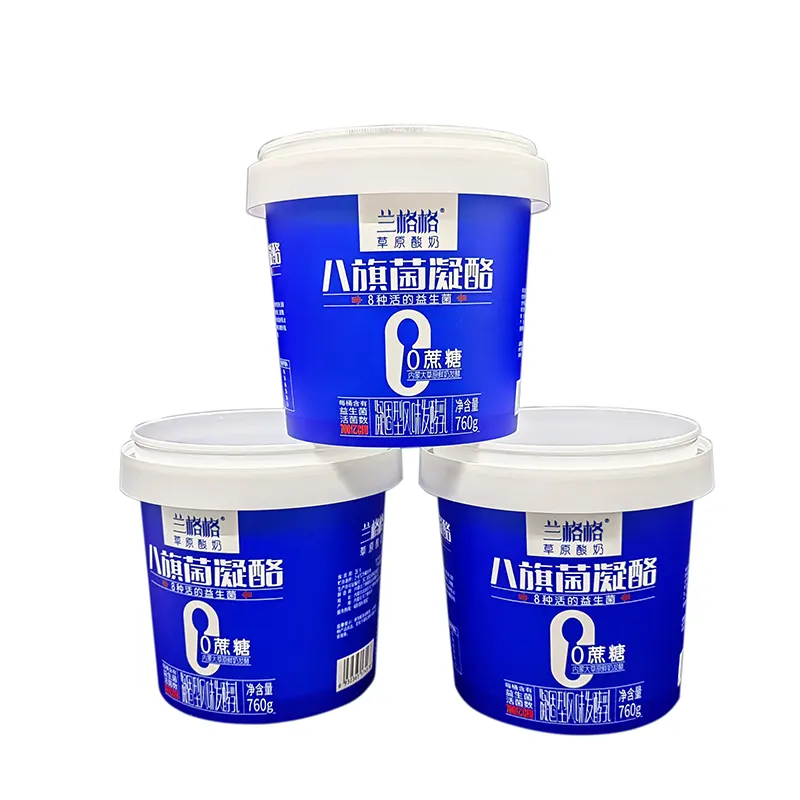
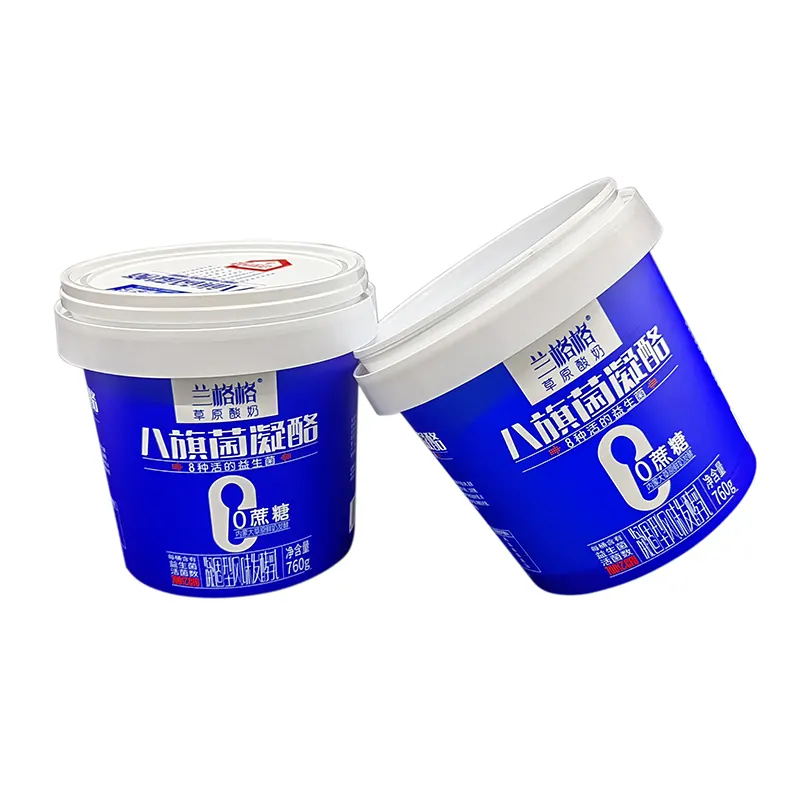
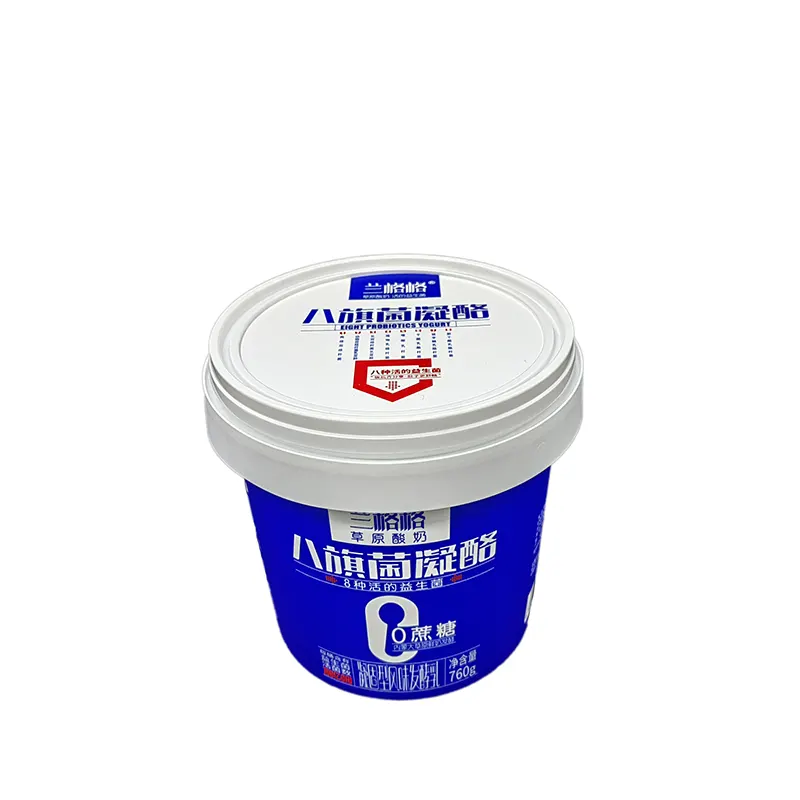
Pojemnik na przekąski PP formowany wtryskowo z etykietą IML
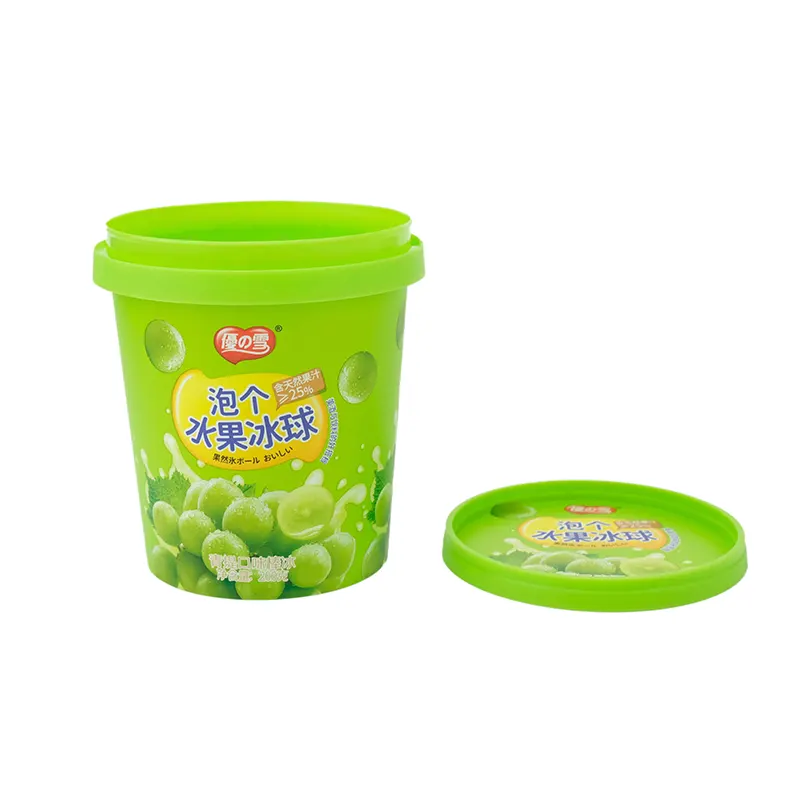
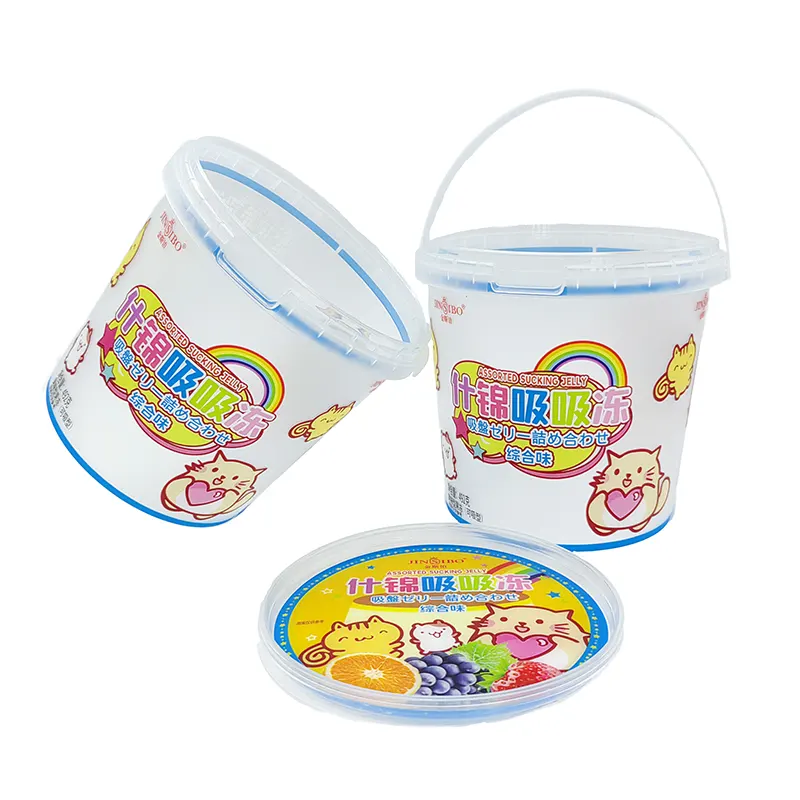
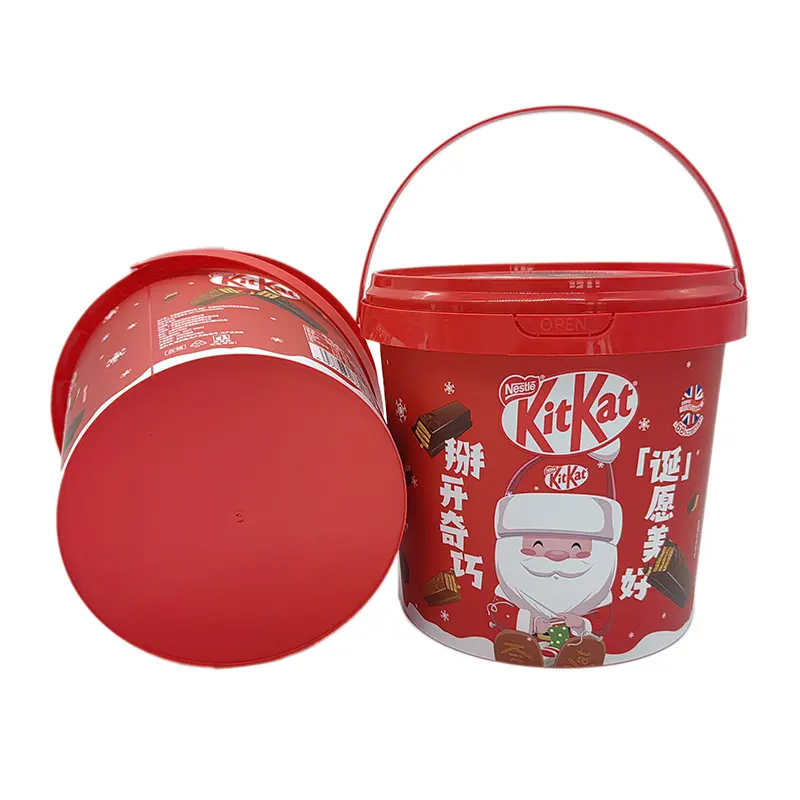
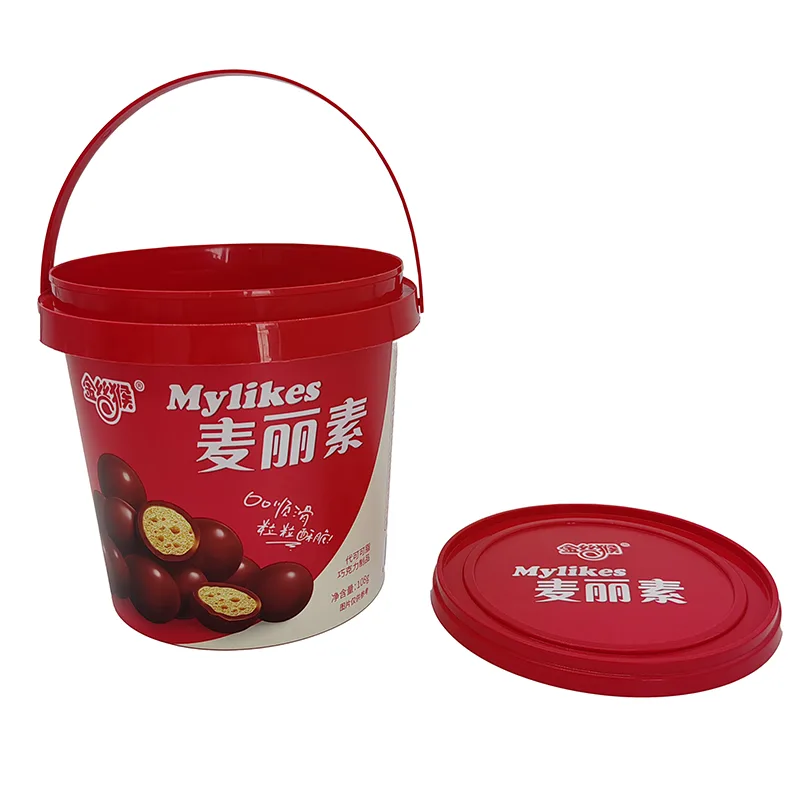
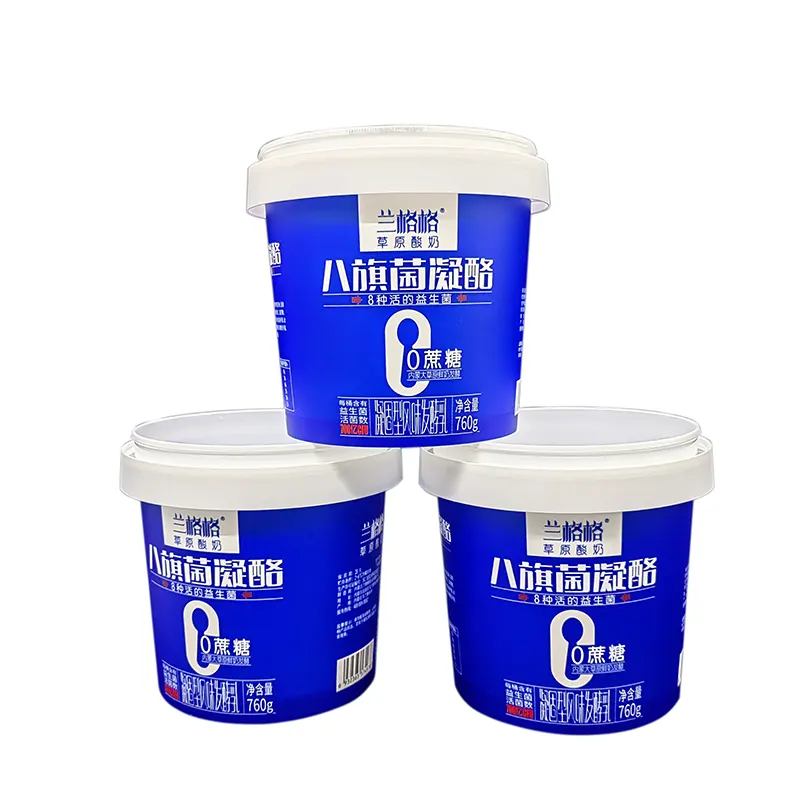
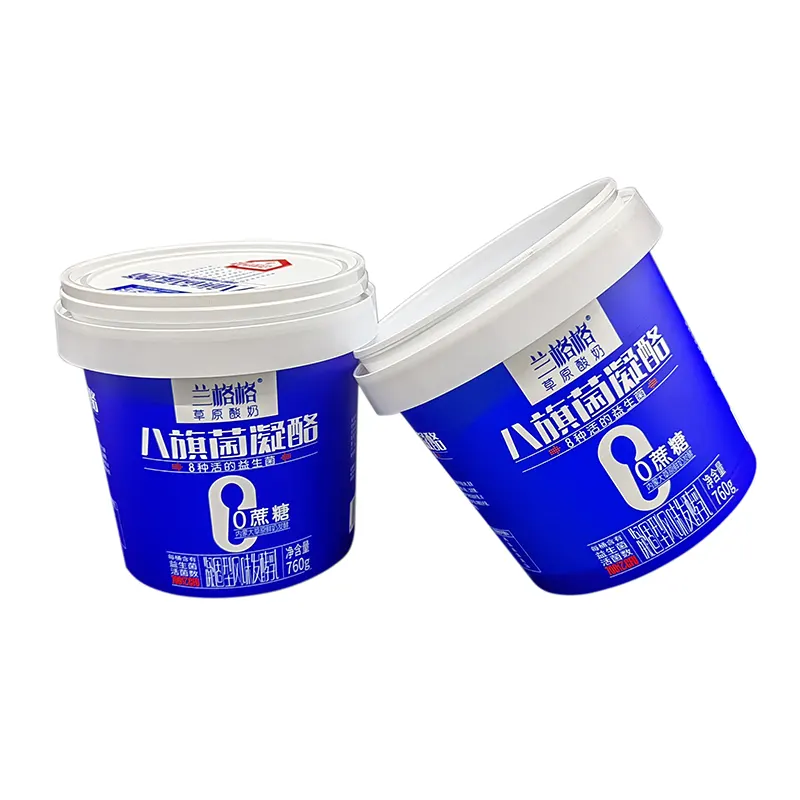
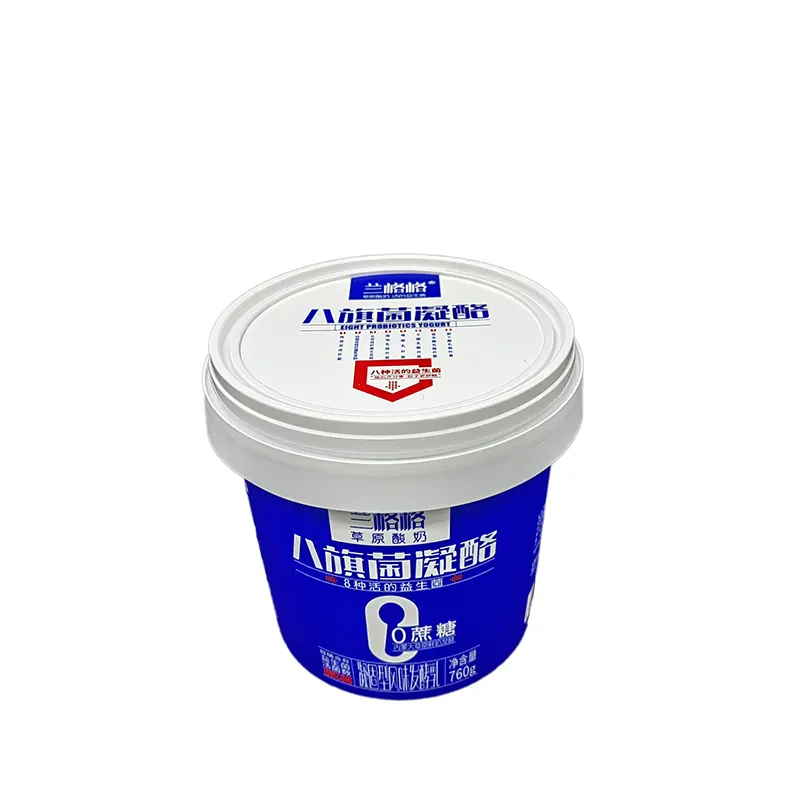
Pojemnik na przekąski PP do formowania wtryskowego z etykietą IML dostarczony przez fabrykę Zhongyu nadaje się do plastikowych wiader o dużej pojemności na ser, jogurt i mleko sfermentowane. Został specjalnie opracowany w specjalnym procesie dla łukowego kształtu korpusu lufy i konstrukcji kołnierza wylotu lufy.
Wyślij zapytanie
Opis produktu
Pojemnik na przekąski PP do formowania wtryskowego z etykietą IML stworzony przez producenta Zhongyu integruje się z korpusem beczki PP podczas procesu formowania wtryskowego. Grafika i tekst są osadzone wewnątrz ścianki lufy, a na zewnątrz lufy nie ma kleju ani folii.
Proces produkcji wtrysku etykiet IML:
1. Druk wklęsły na folii PET/PP i laminowanie
2. Cięcie na standardowe arkusze etykiet
3. Automatyczny robot umieszcza etykiety we wnęce formy wtryskowej
4. Wtrysk stopionego tworzywa sztucznego, folia i stopiony plastik w jednym kawałku
5. Bezpośrednio rozłóż gotowe produkty z tworzyw sztucznych IML
Proces produkcyjny
1. Ocena doboru materiałów: Biorąc pod uwagę warunki użytkowania chłodzonej żywności o dużej pojemności, wybierz materiały membranowe i atramenty odporne na niskie temperatury i kwasy. Przeprowadzaj inspekcje partii surowców i twórz dokumentację materiałową.
2. Przetwarzanie grafiki powierzchniowej i powierzchni zakrzywionej: W oparciu o model 3D prostej lufy z szerokim otworem przeanalizuj odkształcenie przy rozciąganiu każdej części korpusu lufy i wykonaj graficzne przetwarzanie kompensacji dla dużych obszarów koloru tła, kodów kreskowych i małego tekstu oraz wyjściowych plików produkcyjnych.
3. Operacja drukowania w środowisku bezpyłowym - Zakończ wielokolorowy druk offsetowy w czystym warsztacie, ściśle kontroluj odchylenia druku offsetowego, całkowicie zestalaj atrament i unikaj ryzyka migracji atramentu na późniejszym etapie.
4. Precyzyjne wycinanie: Wytnij etykietę zgodnie z konturem korpusu beczki, kontroluj narożniki krawędzi i tolerancję wielkości oraz usuń zadziory i uszkodzone materiały.
5. Weryfikacja formowania symulacyjnego - Dokonaj weryfikacji formy w oparciu o warunki formowania wtryskowego cylindra z szeroką szyjką, sprawdź, czy duże obszary koloru tła są nakrapiane, czytelność kodu kreskowego i położenie grafiki oraz potwierdź kwalifikację przed zapieczętowaniem próbki.
6. Sortowanie i dostawa opakowań - Posortuj materiały arkuszowe zgodnie z wymaganiami klienta dotyczącymi sprzętu do formowania wtryskowego i wraz z tą partią dostarcz odpowiednie materiały do kontaktu z żywnością.
Niestandardowa wodoodporna etykieta IML w formie do specyfikacji produktu do pakowania żywności
|
Materiał IML |
BOPP, PET, PLA, HDPE |
|
Rozmiar IML-a |
Dostosowane do rozmiaru wycinania |
|
Grubość IML |
65-85 mikronów |
|
Temperatura |
-30°C-120°C |
|
Podstawowe zalety |
Technologia pełnego kształtu, odporna na zarysowania, wodoodporna |
|
Scenariusze zastosowań |
Pojemnik na żywność, codzienna chemia, opakowania przemysłowe, sprzęt gospodarstwa domowego, produkty do gospodarstwa domowego |
|
Bogate efekty drukowania |
Skórka pomarańczy, Matowy, Wysoki połysk, Przezroczysty, Hologram laserowy, Metaliczne aluminium, Tęcza, Zmiana koloru, 3D, Tłoczenie |
|
Drukowanie kolorów |
Maksymalnie 11 kolorów |
Podstawowy punkt sprzedaży
Kolor bazowy pokrywa dużą powierzchnię i tworzy się stabilnie.
Kod kreskowy i mały tekst powstają niezawodnie.
Nadaje się do chłodzonych środowisk z kwaśną żywnością.
Eliminuje zagrożenia higieniczne spowodowane szwami kleju.
Jest kompatybilny z zautomatyzowanymi liniami produkcyjnymi do formowania wtryskowego.
Wygląd korpusu lufy daje silne poczucie jedności.
Uwagi dla uwagi
1. Krawędź otworu dużego kubła ulegnie miejscowemu rozciągnięciu. Ważne grafiki i tekst w rękopisie należy unikać obszaru z deformacją krawędzi, aby zapobiec zniekształceniu kluczowych informacji.
2. Duże tło w jednolitym kolorze wymaga określonej temperatury formowania wtryskowego i specyfikacji formy. W przypadku nowych projektów konieczne jest przeprowadzenie próbnego formowania na maszynie. Nie zaleca się bezpośredniej produkcji masowej bez testowania.
3. Pojemnik na przekąski PP formowany wtryskowo z etykietą IML jest używany do kwaśnej fermentowanej żywności. Należy sprawdzić, czy materiały eksploatacyjne odpowiadają kwasowości produktu. Nie stosuj bezpośrednio ogólnych parametrów IML dla produktów codziennego użytku.
4. Gotowe wiadro należy unikać długotrwałego bezpośredniego nasłonecznienia, aby zapobiec starzeniu się podłoża PP i pośredniemu wpływowi na wygląd druku.
5. Pozycje wylotu i bramy formy będą miały wpływ na efekt formowania IML. Na wczesnym etapie należy jednocześnie ocenić strukturę formy, aby zmniejszyć ryzyko wystąpienia wad koloru bazowego.
Często zadawane pytania
P1: Czy wiadro na żywność o dużej pojemności z dużą powierzchnią w jednolitym kolorze bazowym ma tendencję do zacieków po formowaniu wtryskowym?
Odp.: Z wyprzedzeniem przeprowadzamy kompensację graficzną i testy symulacyjne formy, optymalizujemy parametry procesu i zmniejszamy prawdopodobieństwo rozmycia koloru na kolorze bazowym.
P2: Czy kod kreskowy utworzony przez IML można zeskanować i normalnie rozpoznać?
Odp.: Kompensujemy deformację kodu kreskowego, testujemy wydajność skanowania poprzez weryfikację formy i upewniamy się, że po uformowaniu można go normalnie zeskanować i rozpoznać.
P3: Czy tusz do etykiet kwaśnej, fermentowanej i chłodzonej żywności spowoduje migrację?
Odp.: Wybieramy kwasoodporne materiały eksploatacyjne dopuszczone do kontaktu z żywnością, przeprowadzamy weryfikację warunków procesu nowego projektu i unikamy ryzyka migracji atramentu.
P4: Czy wszystkie procesy produkcyjne są ukończone w Twojej firmie?
Odp.: Drukowanie i wycinanie są wykonywane w naszej fabryce w pomieszczeniach czystych, bez outsourcingu, a pełna dokumentacja partii jest zachowywana.
P5: Jak postępować z kołnierzem wylotowym łyżki o dużym otworze, który powoduje deformację graficzną?
Odp.: Unikaj obszaru deformacji kołnierza i optymalizuj ciąg w oparciu o rysunki 3D.
P6: Jakie materiały należy dostarczyć do przykładowych testów nowego projektu?
Odp.: Dostarcz rysunki 3D wiadra na żywność, a następnie możemy rozpocząć analizę procesu i ocenę projektu.
P7: Czy łyżki o dużej średnicy IML można dostosować do urządzeń do szybkiego formowania wtryskowego stosowanych w fabrykach żywności?
Odp.: Płaskość i tolerancja wielkości materiału arkuszowego są ściśle kontrolowane i jest on przystosowany do automatycznej produkcji etykiet w wiadrach z dużymi otworami.
Gorące Tagi: Pojemnik na przekąski PP z etykietą IML, pojemnik na przekąski PP do formowania wtryskowego, producent niestandardowych pojemników na przekąski
Powiązana kategoria
Wyślij zapytanie
Prosimy o przesłanie zapytania w poniższym formularzu. Odpowiemy ci w ciągu 24 godzin.